چگونه ظرفیت کمپرسور مورد نیاز یک کارخانه را محاسبه کنیم؟
هوای فشرده در بسیاری از کارخانهها همان نقشی را دارد که برق در خطوط تولید بازی میکند؛ توقف آن میتواند ابزارهای پنوماتیک، شیرهای کنترلی، دستگاههای بستهبندی و حتی کل خط را از کار بیندازد. بااینحال، انتخاب کمپرسور بزرگتر از نیاز نیز راهحل مطمئنی نیست. کمپرسور بیشازحد بزرگ، سرمایه اولیه را بالا میبرد، در حالت بیباری انرژی تلف میکند و دفعات بارگیری و تخلیه نامناسبی خواهد داشت. دستگاه کوچکتر از نیاز هم با افت فشار، کارکرد مداوم، افزایش دما و استهلاک زودرس همراه میشود.
بنابراین محاسبه ظرفیت کمپرسور باید بر پایه مصرف واقعی، الگوی همزمانی تجهیزات، فشار کاری، نشتی شبکه، افت فشار و برنامه توسعه کارخانه انجام شود. در این راهنما، مسیر محاسبه را از تهیه فهرست مصرفکنندهها تا انتخاب ظرفیت نهایی، همراه با یک مثال عددی بررسی میکنیم.
ظرفیت کمپرسور دقیقاً به چه معناست؟
ظرفیت یا دبی کمپرسور، حجم هوایی است که دستگاه در یک بازه زمانی مشخص تحویل میدهد و معمولاً با لیتر بر دقیقه (L/min)، مترمکعب بر دقیقه (m³/min)، مترمکعب بر ساعت (m³/h) یا فوت مکعب بر دقیقه (CFM) بیان میشود. برای مقایسه درست، باید مشخص باشد عدد اعلامشده دبی هوای ورودی یا FAD در شرایط مرجع است یا صرفاً جابهجایی تئوری واحد هواساز. در انتخاب صنعتی، دبی واقعی قابل تحویل یا FAD معیار معتبرتری است.
فشار و دبی دو پارامتر جدا اما بههم وابستهاند. ظرفیت ۵ مترمکعب بر دقیقه در ۷ بار لزوماً در ۱۰ بار قابل دستیابی نیست. هرچه فشار تنظیمی بالاتر رود، معمولاً توان مصرفی بیشتر و دبی قابل تحویل کمتر میشود. به همین دلیل ابتدا باید فشار مورد نیاز حساسترین مصرفکننده تعیین و سپس دبی در همان فشار بررسی شود.
گام اول: تمام مصرفکنندههای هوای فشرده را فهرست کنید
از نقشه خط، پلاک دستگاه، کاتالوگ سازنده و اندازهگیری میدانی کمک بگیرید و برای هر مصرفکننده چهار داده ثبت کنید: دبی مصرفی، فشار لازم، مدت کارکرد و تعداد دفعات استفاده. ابزار بادی، جک و سیلندر پنوماتیک، نازلهای دمش، دستگاه CNC، ماشین بستهبندی، سیستم رنگ، شیرهای کنترلی و تجهیزات ابزار دقیق همگی باید در فهرست باشند.
اگر دبی یک تجهیز در دسترس نیست، اندازهگیری با فلومتر بهترین روش است. در نبود فلومتر میتوان از اطلاعات سازنده یا محاسبه حجم و تعداد سیکل سیلندرها استفاده کرد؛ اما برای نازلها و دمش آزاد، تخمین چشمی معمولاً خطای زیادی دارد. مصرف مقطعی شدید نیز باید جدا ثبت شود، زیرا ممکن است به مخزن ذخیره نزدیک مصرفکننده نیاز داشته باشد، نه الزاماً یک کمپرسور بسیار بزرگتر.
گام دوم: مصرف اسمی را جمع بزنید
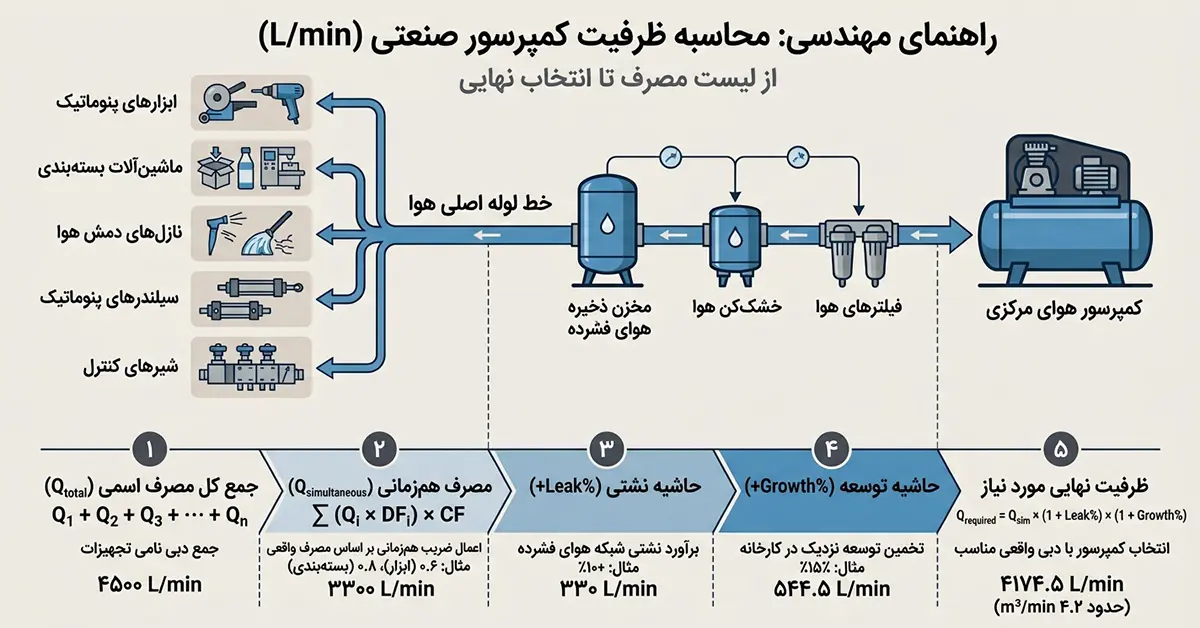
پس از یکسانسازی واحدها، دبی نامی همه تجهیزات را جمع کنید. این عدد «حداکثر مصرف تئوری» است؛ یعنی حالتی که تمام مصرفکنندهها همزمان و با بار کامل کار کنند. فرمول پایه به شکل زیر است:
Q_total = Q₁ + Q₂ + Q₃ + … + Qₙ
برای تبدیل واحدها میتوانید از روابط تقریبی زیر استفاده کنید: هر ۱ مترمکعب بر دقیقه برابر ۱۰۰۰ لیتر بر دقیقه و حدود ۳۵٫۳ CFM است؛ همچنین هر ۱ مترمکعب بر ساعت برابر حدود ۱۶٫۶۷ لیتر بر دقیقه است. پیش از جمعکردن اعداد، همه دبیها را به یک واحد تبدیل کنید.
گام سوم: ضریب همزمانی و ضریب کارکرد را اعمال کنید
در عمل همه دستگاهها همیشه با هم روشن نیستند. ضریب همزمانی نشان میدهد چه سهمی از مصرفکنندهها در شلوغترین وضعیت تولید بهطور همزمان کار میکنند. ضریب کارکرد نیز نسبت زمان مصرف هوا به کل زمان چرخه را بیان میکند. برای مثال، ابزاری که در هر دقیقه فقط ۳۰ ثانیه فعال است، ضریب کارکرد تقریبی ۰٫۵ دارد.
برای هر گروه میتوان دبی را در ضریب همزمانی و ضریب کارکرد ضرب کرد و سپس نتایج را جمع زد. انتخاب این ضرایب باید بر اساس مشاهده شیفت پرتولید، برنامه PLC یا داده ثبتشده انجام شود. استفاده از یک ضریب ثابت و حدسی برای کل کارخانه، مخصوصاً در خطوط پیوسته، ممکن است ظرفیت را کمتر از واقع نشان دهد.
گام چهارم: نشتی شبکه را فراموش نکنید
نشتی از کوپلینگها، شیلنگها، اتصالات، شیرها و نقاط تخلیه میتواند بخش قابلتوجهی از تولید هوای فشرده را هدر دهد. در یک شبکه سالم و نگهداریشده میتوان حدود ۵ تا ۱۰ درصد برای نشتی در نظر گرفت؛ اما در شبکه قدیمی یا بدون برنامه نشتیابی، این عدد ممکن است بسیار بیشتر باشد. راه حرفهای، اندازهگیری مصرف در زمان توقف تولید یا انجام تست افت فشار است.
اضافهکردن ظرفیت برای پوشاندن نشتی نباید جای تعمیر شبکه را بگیرد. اگر نشت واقعی ۲۵ درصد باشد، خرید کمپرسور بزرگتر هزینه هدررفت را برای سالها تثبیت میکند. ابتدا نشتها را برطرف کنید و سپس حاشیه منطقی را در محاسبات لحاظ کنید.
گام پنجم: حاشیه توسعه و اطمینان را تعیین کنید
پس از محاسبه مصرف همزمان و نشتی، معمولاً ۱۰ تا ۲۰ درصد حاشیه برای تغییرات تولید، افت تدریجی عملکرد و توسعه نزدیک در نظر گرفته میشود. اگر اضافهشدن یک خط تولید قطعی و زمان آن مشخص است، مصرف همان خط باید جداگانه و دقیق وارد محاسبه شود. حاشیههای بزرگ و مبهم، بهویژه ۴۰ یا ۵۰ درصد، میتوانند کمپرسور را در بخش بزرگی از زمان کمبار نگه دارند.
فرمول کاربردی ظرفیت نهایی چنین است:
Q_required = Q_simultaneous × (1 + Leak%) × (1 + Growth%)
توجه کنید که درصد نشتی و توسعه بهتر است بهصورت متوالی اعمال شوند، هرچند در برآوردهای اولیه جمع آنها نیز اختلاف زیادی ایجاد نمیکند.
گام ششم: فشار لازم و افت فشار را محاسبه کنید
فشار خروجی کمپرسور نباید بدون دلیل بر اساس بالاترین عدد ممکن تنظیم شود. فشار مورد نیاز تجهیز انتهایی، افت لولهها و اتصالات، افت فیلترها و درایر و یک حاشیه کنترلی منطقی را جمع کنید. اگر یک مصرفکننده خاص به فشار بالاتری نیاز دارد، گاهی استفاده از بوستر یا شبکه مجزا اقتصادیتر از افزایش فشار کل کارخانه است.
هر بار افزایش فشار شبکه معمولاً مصرف انرژی و نشتی را بیشتر میکند. بنابراین قطر مناسب لوله، مسیر حلقوی، حذف گلوگاهها و سرویس فیلترها میتواند اجازه دهد کمپرسور در فشار پایینتری کار کند. ظرفیت صحیح بدون طراحی درست شبکه، نتیجه مطلوبی نمیدهد.
مثال واقعی از محاسبه ظرفیت کمپرسور کارخانه
فرض کنید یک کارخانه دارای ۶ ابزار پنوماتیک با مصرف هرکدام ۴۰۰ لیتر بر دقیقه، دو دستگاه بستهبندی با مصرف هرکدام ۶۰۰ لیتر بر دقیقه و یک سیستم دمش با مصرف ۹۰۰ لیتر بر دقیقه است. ضریب همزمانی ابزارها ۰٫۶، دستگاههای بستهبندی ۰٫۸ و سیستم دمش ۱ در نظر گرفته میشود.
دبی همزمان ابزارها برابر است با ۶ × ۴۰۰ × ۰٫۶ = ۱۴۴۰ لیتر بر دقیقه. دبی بستهبندی برابر ۲ × ۶۰۰ × ۰٫۸ = ۹۶۰ لیتر بر دقیقه و دبی دمش ۹۰۰ لیتر بر دقیقه است. بنابراین مجموع مصرف همزمان ۳۳۰۰ لیتر بر دقیقه خواهد بود.
اگر ۱۰ درصد نشتی و ۱۵ درصد حاشیه توسعه لحاظ کنیم، ظرفیت نهایی برابر است با ۳۳۰۰ × ۱٫۱۰ × ۱٫۱۵ = ۴۱۷۴٫۵ لیتر بر دقیقه؛ یعنی حدود ۴٫۲ مترمکعب بر دقیقه. در نتیجه باید مدلی انتخاب شود که دبی واقعی آن در فشار کاری مورد نیاز، حداقل نزدیک این مقدار باشد. انتخاب صرفاً بر اساس توان موتور، مثلاً تعداد کیلووات، کافی نیست؛ زیرا دبی مدلهای مختلف در فشارهای متفاوت یکسان نیست.
یک کمپرسور بزرگ یا چند کمپرسور کوچکتر؟
برای کارخانهای با مصرف متغیر، آرایش چندکمپرسوره معمولاً انعطاف و قابلیت اطمینان بیشتری دارد. یک کمپرسور میتواند بار پایه را تأمین کند و دستگاه دوم هنگام اوج مصرف وارد مدار شود. ترکیب یک کمپرسور دورثابت با یک کمپرسور اینورتر نیز در صورت طراحی درست، نوسان تقاضا را بهتر پوشش میدهد. از طرف دیگر، چند دستگاه به فضای بیشتر، کنترل مرکزی و برنامه سرویس هماهنگ نیاز دارند.
اصل مهم این است که ظرفیت رزرو با نیاز واقعی توقفناپذیری کارخانه هماهنگ باشد. در صنایع حساس، آرایش N+1 میتواند ادامه تولید هنگام سرویس یا خرابی یک دستگاه را ممکن کند. برای خطوطی که توقف کوتاه قابلقبول است، ممکن است مخزن مناسب و یک راهکار رزرو سادهتر کافی باشد.
نقش مخزن، درایر و فیلتر در انتخاب ظرفیت
مخزن هوا نوسانات کوتاهمدت را جذب میکند، دفعات بارگیری کمپرسور را کاهش میدهد و برای پیکهای لحظهای ذخیره ایجاد میکند؛ اما مخزن نمیتواند کمبود مداوم ظرفیت را جبران کند. اندازه آن به دبی کمپرسور، نوع کنترل، دامنه فشار مجاز و شدت پیک مصرف وابسته است.
درایر و فیلترها نیز افت فشار ایجاد میکنند و باید برای دبی، فشار، دمای ورودی و شرایط محیطی واقعی انتخاب شوند. در مناطق گرم یا مرطوب، ضرایب تصحیح سازنده اهمیت بیشتری دارند. اگر هوای باکیفیت فقط در بخشی از کارخانه لازم است، تصفیه موضعی ممکن است از تصفیه کل جریان اقتصادیتر باشد.
اشتباهات رایج هنگام محاسبه ظرفیت کمپرسور
چند خطا بیش از بقیه تکرار میشوند:
- جمعکردن مصرف پلاکها بدون ضریب همزمانی
- استفاده از دبی تئوری بهجای FAD
- نادیدهگرفتن فشار اعلام دبی
- تخمین بیشازحد نشتی
- انتخاب بر اساس توان موتور
- بیتوجهی به پیکهای لحظهای
- در نظر نگرفتن شرایط دما و ارتفاع محل نصب
- اندازهگیری فقط در یک ساعت کممصرف، تصویر درستی از شیفت پرتولید نمیدهد.
بهترین نتیجه زمانی حاصل میشود که برآورد مهندسی با اندازهگیری واقعی مقایسه شود. ثبت فشار و دبی طی چند روز کاری، رفتار بار کمپرسورهای موجود و نقاط افت فشار را آشکار میکند و ریسک خرید اشتباه را کاهش میدهد.
جدول خلاصه محاسبه مثال
دبی همزمان (L/min) | ضریب همزمانی | دبی اسمی (L/min) | گروه مصرفکننده |
۱۴۴۰ | ۰٫۶ | ۲۴۰۰ | ۶ ابزار پنوماتیک |
۹۶۰ | ۰٫۸ | ۱۲۰۰ | ۲ دستگاه بستهبندی |
۹۰۰ | ۱ | ۹۰۰ | سیستم دمش |
۳۳۰۰ | — | ۴۵۰۰ | مجموع |
انتخاب نهایی و دریافت مشاوره تخصصی
پس از تعیین دبی و فشار، راندمان ویژه، نوع کنترل، سطح صدا، کیفیت هوای مورد نیاز، خدمات پس از فروش و هزینه چرخه عمر را مقایسه کنید. اگر در مرحله بررسی مدلها هستید، مشاهده مشخصات و گزینههای خرید کمپرسور باد صنعتی میتواند نقطه شروع مناسبی برای مقایسه ظرفیتها باشد. برای شناخت تفاوت فناوریها نیز راهنمای کمپرسور اسکرو به انتخاب دقیقتر در کاربریهای پیوسته کمک میکند.
در سایت کمپارتس میتوان تجهیزات مرتبط با تولید و تصفیه هوای فشرده را بررسی کرد و پیش از انتخاب، اطلاعات فنی هر مدل را با نیاز واقعی خط تولید تطبیق داد. اگر دادههای مصرف شما کامل نیست، مشاوره کارشناسی و بازدید از محل میتواند هزینه یک انتخاب کمظرفیت یا بیشازحد بزرگ را بهطور جدی کاهش دهد.
جمعبندی
محاسبه ظرفیت کمپرسور از جمع دبی مصرفکنندهها آغاز میشود، اما با ضریب همزمانی، نشتی واقعی، حاشیه توسعه، فشار کاری و افت شبکه کامل میشود. عدد نهایی باید با FAD دستگاه در فشار مورد نظر مقایسه شود، نه فقط با توان موتور یا ظرفیت اسمی تبلیغاتی. یک اندازهگیری کوتاه اما اصولی از دبی و فشار، در کنار تحلیل الگوی تولید، میتواند از هزینههای انرژی و توقف خط جلوگیری کند.
برای انتخاب مطمئن، ابتدا دادههای کارخانه را در یک جدول ثبت کنید، محاسبات را برای شلوغترین شیفت انجام دهید و سپس سناریوهای یک کمپرسوره و چند کمپرسوره را از نظر انرژی و قابلیت اطمینان بسنجید. کمپارتس میتواند در مقایسه گزینهها و انتخاب تجهیزات متناسب با شرایط واقعی کارخانه، مسیر تصمیمگیری را روشنتر کند.
این محتوا توسط آگهی دهنده منتشر شده و مجله اینترنتی لاجورد مسئولیتی در قبال آن ندارد.


